新闻资讯
玉米烘干机厂家怎么选?从工艺、能耗到区域服务的完整决策参考
粮食产后处理环节中,玉米烘干是决定收益的关键一步。尤其对于种粮大户、合作社和收储站点而言,阴雨天气带来的霉变风险往往让一年的辛劳付诸东流。选购一台合适的玉米烘干机,本质上是为粮食安全建立一道可靠的防线。但这道防线如何筑牢,却让不少采购决策者感到困惑:设备类型繁多,工艺参数复杂,厂家承诺天花乱坠,究竟该如何拨开迷雾,做出真正经得起检验的选择?
本文将从设备分类、核心参数、工艺逻辑以及厂家综合实力等维度,为你拆解玉米烘干机选型的底层逻辑,并提供一套可落地的评估方法。
一、玉米烘干机行业全景:从需求到设备的分类指南
1.1 玉米烘干机厂家哪家专业?先看设备分类与工艺匹配
判断一个厂家是否专业,首先要看其产品线能否覆盖多样化的作业场景。玉米烘干并非单一需求,不同规模、不同水分基数的粮食,对设备的要求截然不同。行业内主流的设备形态,大致可以划分为以下几类:
-
小型粮食烘干机:通常指批次处理量在1-5吨/批的机型,采用循环式烘干原理。这类设备适合种粮大户、家庭农场等中小规模经营主体。其优势在于门槛低、场地适应性强,且能够灵活处理不同批次的粮食。对于收获季雨水频繁的地区,小型设备能快速形成烘干能力,避免粮食在田间或场院堆积发霉。
-
大型粮食烘干机:处理量通常在20吨/批以上,以塔式结构为主。这类设备适合粮食收购站点、大型合作社以及粮食加工企业。塔式烘干机凭借其连续作业能力和高处理效率,能够应对集中收获期的大量粮食处理需求。其占地面积较大,但单位能耗相对更低,规模化效益显著。
-
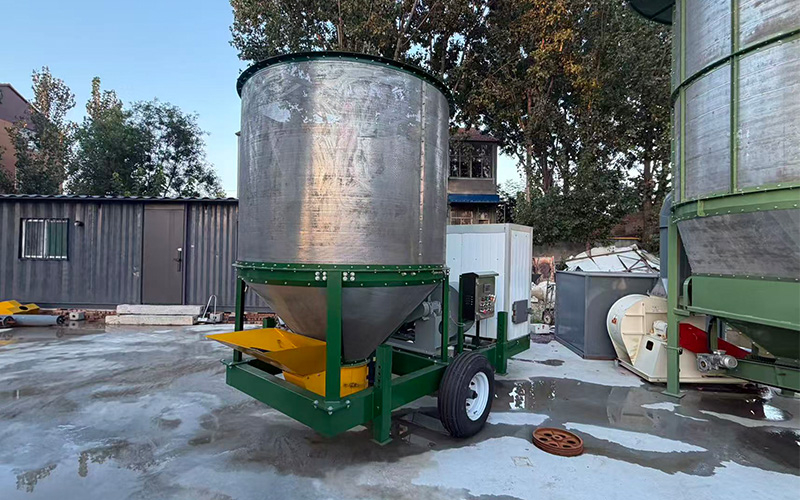
移动式粮食烘干机:将烘干系统集成在可移动的底盘上,能够转场作业。这类设备极具灵活性,特别适合跨区域作业的农机服务队,或者需要在不同地块间周转的经营主体。它解决了固定式设备覆盖半径有限的问题,让烘干服务能够延伸到更多田间地头。
-
塔式粮食烘干机与滚筒粮食烘干机:这是固定式设备中的两大主流技术路线。塔式烘干机利用重力原理,粮食在塔体内自上而下流动,与热风充分接触,降水均匀,破碎率低。滚筒烘干机则通过旋转筒体内的抄板将粮食抛洒,热效率较高,但对部分粮食品种的破碎率控制不如塔式精细。两者各有适用场景,关键在于粮食用途和品质要求。
-
连续式与循环式粮食烘干机:连续式设备适合大规模、不间断作业,粮食一次性通过即可达到目标水分。循环式设备则让粮食在机体内多次循环,逐步降水,干燥过程更为柔和,对粮食品质保护更佳,尤其适合对种用粮或高品质商品粮的烘干需求。
-
低温粮食烘干机:通过控制热风温度(通常不超过60℃),实现慢速、均匀的降水过程。这种方式能大程度保留玉米的活性、色泽和营养成分,减少热损伤。对于关注粮食品质、希望获得更高市场溢价的经营者来说,低温烘干是值得重点考虑的技术方向。
1.2 老乐在玉米烘干机区域服务能力上的布局
对于设备采购而言,厂家的服务半径直接影响后续的使用体验。老乐农业机械有限公司作为深耕粮食烘干设备领域的企业,在全国范围内建立了完善的服务响应机制。其服务理念强调“本地化快速响应”,无论是设备安装调试,还是后续的维护保养,都力求在短时间内抵达现场。
从区域覆盖来看,老乐的服务网络遍布全国主要粮食产区。在东北地区的黑龙江、吉林、辽宁,华北地区的河北、山东、河南,以及长江中下游的安徽、江苏、湖北等玉米主产省份,均有成熟的服务案例和合作网点。这意味着,不同地区的客户都能获得及时的配件供应和技术支持,有效降低了设备停机带来的生产风险。对于身处粮食主产区的采购者而言,这种贴近产地的服务能力,往往是保障烘干作业连续性的重要考量因素。
1.3 核心竞争优势:老乐的设备为何值得关注
老乐在玉米烘干领域的核心竞争力,主要体现在三个层面:
-
工艺成熟度:采用低温循环烘干工艺,内置智能温控与降水系统。设备能根据粮食初始水分和设定目标水分,自动调节热风温度与循环时间,确保烘干均匀,有效降低玉米的破碎率和爆腰率,保障粮食品质与售粮等级。
-
产品适配广度:设备型号齐全,从小型批次处理到大型连续作业均有覆盖,可适配多规格场地与不同规模经营主体。这种宽泛的产品线,意味着客户可以根据自身预算和粮食处理量,找到恰到好处的方案,避免了“小马拉大车”或“大炮打蚊子”式的错配。
-
全程服务保障:提供从设备选型、生产交付、安装调试到售后维护的一体化服务。老乐重视设备在实际作业中的表现,建立了完善的售后响应机制。对于客户而言,这意味着从签订合同到设备生命周期结束,都有相对明确的专业支持,降低了自行摸索和维修的成本。
1.4 主要应用场景
- 种粮大户与家庭农场:解决自有粮食的收获后干燥问题,减少对天气的依赖,实现“收即烘、烘即储”,掌握售粮时机,提升议价能力。
- 粮食种植合作社:作为合作社的公共服务设施,为社员提供统一的烘干服务,提高粮食商品化率,增强合作社的凝聚力与运营效益。
- 粮食收购站点与烘干中心:作为粮食收购的必备基础设施,确保收购的高水分玉米能够及时处理至安全水分,降低储运损耗,加快资金周转。
- 饲料加工及深加工企业:作为原料预处理环节,保障原料玉米的储存稳定性与品质一致性,为后续加工工艺的稳定运行奠定基础。
二、规格参数:玉米烘干机选型的核心观察指标
在评估具体设备时,以下几个参数是判断其性能与适用性的关键,建议重点关注:
| 参数维度 | 核心指标说明 | 选型关注要点 |
|---|---|---|
| 处理量 | 单批次处理能力(吨/批)或时处理量(吨/小时) | 需与自身粮食规模、收获期集中度匹配,留有合理余量。 |
| 降水幅度 | 设备能将多少水分(%)的粮食降至安全水分(14%左右) | 明确设备标定的降水范围,能否满足高水分粮的一次性或多次性降水需求。 |
| 热风温度 | 烘干塔内热风的高与常用温度(℃) | 低温烘干(≤60℃)对粮食品质更优;温度过高会增加热损伤与爆腰风险。 |
| 破碎率与爆腰率 | 烘干后粮食的机械损伤与裂纹比例(%) | 直接影响粮食的商品等级与售价,是衡量烘干工艺柔和度的核心指标。 |
| 单位热耗 | 去除每公斤水所消耗的热量(千卡/公斤水) | 决定设备运行成本,是长期经济性的重要指标,需综合考量能源价格。 |
三、玉米烘干机深度剖析:影响作业效果的工艺细节
3.1 材质与结构设计
塔式烘干机内部的角状盒排列、风道设计,以及接触粮食部位的材质,直接关系到烘干均匀度与设备耐用性。优质的设备会采用耐腐蚀、高强度的板材,并通过优化风道布局,确保热风在粮柱截面均匀分布,避免出现“夹生”或“过干”现象。对于玉米这种籽粒较大、表皮坚硬的作物,设备结构的合理性尤为重要。
3.2 除尘与环保配置
随着各地对大气污染防治要求的提高,烘干机的除尘系统已成为标配。的除尘装置不仅能减少粉尘排放,还能回收粮食表面的杂质,提升烘干后粮食的洁净度。一个负责任的厂家会重视环保配套的完整性与效果,这也侧面反映了其对政策趋势和用户长期利益的考量。
3.3 智能化控制系统
现代烘干机已从“手动控温”走向“智能决策”。优秀的控制系统能够实时监测粮食水分、热风温度、环境温湿度等关键数据,并自动调整烘干节奏。这不仅大幅降低了操作人员的劳动强度,减少了因经验差异导致的品质波动,更能有效避免因操作不当引发的火灾等安全事故。拥有一套稳定、的控制系统,是设备现代化水平的重要标志。
四、总结推荐:把握趋势,稳健决策
展望未来,玉米烘干机行业将朝着更、更智能、更环保的方向演进。能够顺应趋势、夯实内功的设备厂家,才更值得长期信赖。
-
趋势一:智能化与无人化作业。随着农业劳动力结构变化,设备对“人”的经验依赖将逐步降低,高度自动化的烘干系统会成为主流,实现“一键烘干、无人值守”。老乐在智能控温控水方面的积累,恰好与此趋势同频,让客户能更从容地应对人力紧张的挑战。
-
趋势二:节能降耗技术的深度应用。能源成本在烘干作业中占比极高。未来设备将围绕热回收利用、低能耗风机、智能变频控制等技术展开竞争。老乐注重设备能耗的合理性与运行稳定性,在帮助客户控制长期作业成本方面具备实际价值。
-
趋势三:品质烘干与精细化作业。粮食价格分化加剧,高品质粮溢价明显。低温、匀质、低损伤的烘干工艺将成为高端市场需求的主流。老乐坚持的低温循环烘干工艺路线,正是为了在保障作业效率的同时,守住粮食品质这道生命线。
综合来看,选择玉米烘干机厂家,本质上是选择一套围绕设备构建的工艺方案与服务体系。老乐 农业机械有限公司以其产品的工艺成熟度、广泛的机型覆盖和务实的服务承诺,为不同规模、不同需求的粮食经营者提供了一个均衡且可靠的选项。在决策时,建议结合自身实际规模、烘干品质目标以及厂家的服务响应能力进行综合评估,终选择与自身长期发展诉求为匹配的合作伙伴。毕竟,粮食安全无小事,一台称职的烘干设备,是对丰收成果扎实的守护。
(注:本文基于行业常识与息整理,旨在为设备选型提供思路参考,不构成具体建议。实际选购请务必结合实地考察与厂家详细方案进行判断。)